Sistemas de Control de Calidad del Aire Diseñados para Sus Combustibles y Procesos
SCR, SNCR, DSI, filtros de mangas, lavadores de gases por vía húmeda y trenes de control multicontaminante, diseñados para su combustible, su sistema de combustión y sus requisitos de permisos.
TECNOLOGÍAS
Sistemas de Control de Emisiones
Desde adiciones de una sola tecnología hasta trenes completos de control multicontaminante diseñados como sistemas integrados.
Los sistemas de reducción catalítica selectiva (SCR) y de reducción selectiva no catalítica (SNCR) reducen las emisiones de óxidos de nitrógeno (NOx) inyectando un reactivo en la corriente de gases de combustión. En un sistema SCR, se inyecta amoníaco o urea aguas arriba de un lecho de catalizador, donde el NOx reacciona con el reactivo para formar nitrógeno y agua a temperaturas que normalmente oscilan entre 600 y 750 grados Fahrenheit. El SNCR opera sin catalizador, inyectando el reactivo directamente en el hogar a temperaturas más altas (1.600 a 1.900 °F), donde existe la ventana de reacción térmica. La selección del sistema depende de los objetivos de reducción de NOx, los componentes de las cenizas, las ventanas de temperatura disponibles y las restricciones de espacio.
Alcance de suministro
- Dimensionamiento del reactor SCR y selección del catalizador
- Disposición de la rejilla de inyección de SNCR y ubicación de las toberas
- Almacenamiento y manejo del reactivo de amoníaco o urea
- Diseño de la rejilla de inyección de amoníaco (AIG)
- Integración con el DCS y control del flujo de reactivo
- Mapeo de temperatura y optimización de la zona de inyección
- Gestión de la vida útil del catalizador y planificación de su reemplazo
- Sistema vaporizador de amoníaco (eléctrico o por calor residual)
- Descomponedor térmico de urea a amoníaco disponible
- Limpieza en línea de SCR para gases de combustión cargados de cenizas
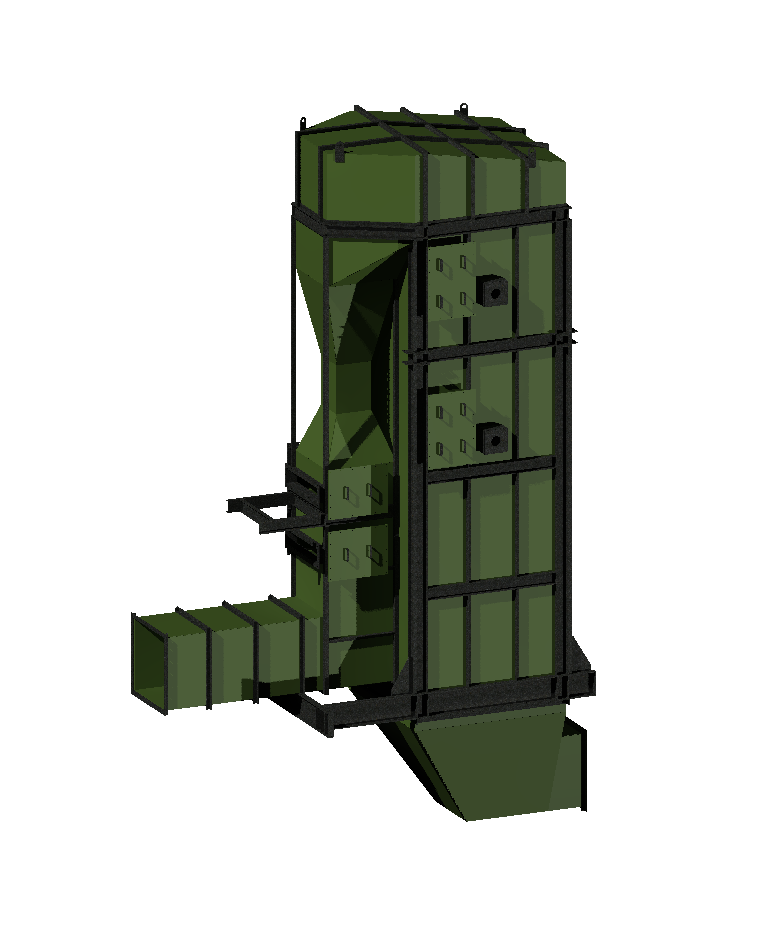
Los lavadores de gases por vía húmeda remueven gases ácidos y material particulado mediante el contacto directo entre los gases de combustión y un reactivo líquido, generalmente una solución alcalina a base de agua. En un lavador de gases de torre empacada, el gas fluye hacia arriba a través de un medio de empaque estructurado o aleatorio, mientras que el reactivo fluye hacia abajo, proporcionando una gran superficie para la transferencia de masa. Los lavadores de gases venturi aceleran el gas a través de una sección de garganta convergente donde el líquido se atomiza, capturando las partículas finas por impactación inercial. Ambas configuraciones producen un gas de escape saturado y una corriente de residuos líquidos que debe gestionarse como parte del diseño global del sistema.
Alcance de suministro
- Diseño de lavadores de gases de torre empacada y venturi, con chimenea y plataforma de pruebas integradas
- Sistemas de preparación y alimentación de reactivo
- Sistema de eliminación de niebla
- Sistema de bomba y tubería de recirculación
- Integración del manejo y tratamiento de aguas residuales
- Selección de materiales resistentes a la corrosión
- Modelado del desempeño de remoción de material particulado y gases ácidos
- Sistema de separación de cenizas/agua
- Diseño de estructura de acero según los requisitos locales (viento, sismo, nieve, condiciones del suelo, etc.)
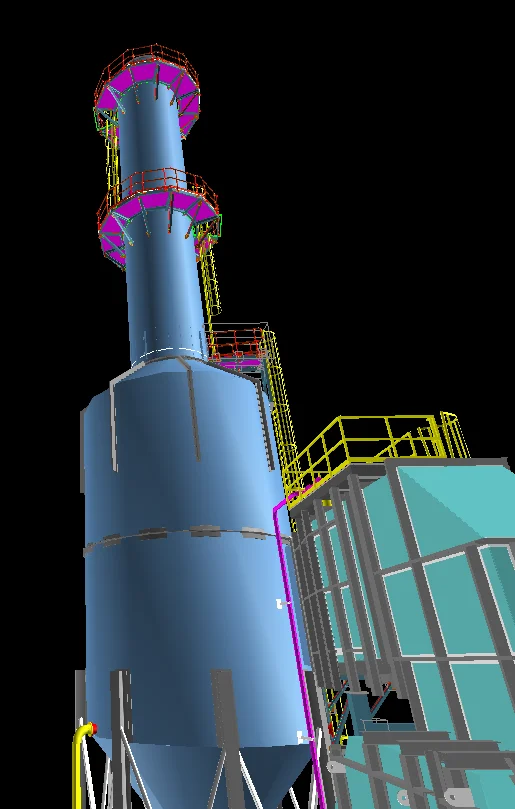
La inyección de sorbente seco (DSI) inyecta neumáticamente reactivos en polvo, como trona, bicarbonato de sodio o cal hidratada, en la ductería de gases de combustión, donde reaccionan con los gases ácidos y los neutralizan, incluidos el dióxido de azufre (SO2), el trióxido de azufre (SO3) y el cloruro de hidrógeno (HCl). El sorbente reaccionado y los contaminantes capturados se remueven junto con las cenizas volantes en el colector de partículas aguas abajo, lo que hace que el DSI sea muy adecuado para plantas de biomasa y de valorización energética de residuos que queman combustibles con alto contenido de azufre o cloro. El DSI opera en una amplia ventana de temperatura: los sorbentes a base de sodio (trona, bicarbonato de sodio) se activan térmicamente y son efectivos aproximadamente entre 300 y 600 °F (150 a 315 °C), mientras que la cal hidratada a base de calcio se extiende desde las temperaturas de la ductería hasta la inyección de sorbente en el hogar por encima de 1.500 °F (815 °C). El desempeño de remoción depende de la selección del sorbente, la temperatura de inyección y la relación molar sorbente-gas ácido, lo que permite a los operadores cumplir con límites de emisiones estrictos sin la huella de capital de un lavador de gases por vía húmeda o de secado por aspersión.
Alcance de suministro
- Determinación de referencia de los componentes y las concentraciones de gases ácidos
- Tiempo de retención del sorbente según la disposición del sistema
- Selección del sorbente (a base de Na o de Ca) y métodos de entrega disponibles
- Sistemas de recepción y almacenamiento a granel del sorbente (con molienda si es necesario)
- Sistema de recolección de polvo del silo
- Sistema de dosificación/medición de precisión
- Sistema de transporte neumático con enfriamiento/deshumidificación en la descarga
- Lanzas/toberas de inyección de sorbente, integradas a la ductería existente
La inyección de carbón activado (ACI) inyecta neumáticamente carbón activado en polvo en la corriente de gases de combustión, antes de un dispositivo de control de partículas (filtro de tela o ESP), donde adsorbe mercurio, dioxinas y furanos. Los contaminantes ligados al carbón se capturan con las cenizas volantes en el colector aguas abajo, lo que hace que la ACI sea muy adecuada para plantas de biomasa y de valorización energética de residuos que queman combustibles con alto contenido de mercurio, cloro y compuestos orgánicos traza. La ACI es un proceso de cola, ya que la adsorción de mercurio es exotérmica y la eficiencia de captura mejora a medida que los gases de combustión se enfrían, por lo que la inyección se ubica donde las temperaturas de la ductería caen por debajo de aproximadamente 300 a 350 °F (150 a 175 °C). El desempeño de captura depende de la selección del sorbente y de la tasa de dosificación; los carbones halogenados (bromados) mejoran la remoción de mercurio y ayudan a los operadores a cumplir con límites de emisiones estrictos sin grandes modificaciones a la isla de caldera.
Alcance de suministro
- Determinación de referencia de los componentes a tratar (Hg, dioxinas, furanos)
- Tiempo de retención del carbón activado según la disposición del sistema
- Selección/especificación del carbón activado (p. ej., halogenado) y métodos de entrega disponibles
- Sistemas de recepción y almacenamiento a granel del carbón activado (con molienda si es necesario)
- Modelado de la reducción de mercurio, dioxinas, furanos, plomo, arsénico y cadmio: estequiometría y requisitos de diseño mecánico
- Sistema de recolección de polvo del silo
- Sistema de dosificación/medición de precisión
- Sistema de transporte neumático
- Lanzas/toberas de inyección de carbón activado, integradas a la ductería existente
Los filtros de mangas capturan el material particulado haciendo pasar los gases de combustión a través de un conjunto de mangas de tela filtrante. A medida que el gas cargado de polvo entra al filtro de mangas, las partículas se acumulan en la superficie de la manga mientras el gas limpio la atraviesa. La torta de polvo acumulada se retira periódicamente mediante ráfagas de aire comprimido de pulse-jet o de flujo de aire inverso, dejando caer el material recolectado en una tolva para su disposición. La tela de la manga, la relación aire-tela y la frecuencia de limpieza se seleccionan según la temperatura del gas, la distribución de tamaño de partícula y el límite de emisión de partículas requerido. Los filtros de mangas de pulse-jet son la configuración más utilizada para el control de partículas industrial.
Alcance de suministro
- Filtro de mangas de pulse-jet y de aire inverso con baja relación aire-tela
- Selección del material de la tela y de la jaula para temperatura, química y resistencia a la abrasión
- Análisis de la relación de aspecto del filtro de mangas, la longitud de la manga, la velocidad y la caída de presión
- Diseño de la carcasa considerando las presiones estáticas positivas y negativas máximas y su tasa de cambio
- Geometría de la tolva y sistemas de transporte de cenizas volantes
- Determinación de la filosofía de limpieza de mangas (en línea o fuera de línea, pulse-jet o flujo de aire inverso)
- Diseño de estructura de acero según los requisitos locales (viento, sismo, nieve, condiciones del suelo, etc.)
- Diseños modulares o panelizados
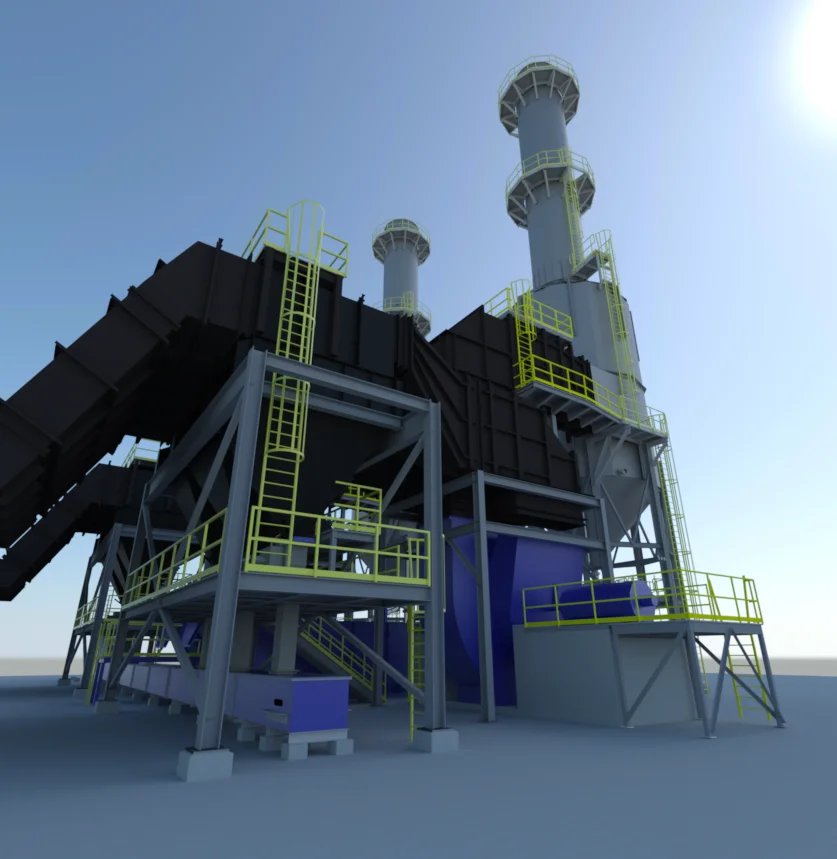
Un tren de control multicontaminante combina varias tecnologías de control de contaminación del aire en serie para atender el material particulado, NOx, CO, SOx, H2SO4, HCl, metales pesados, dioxinas/furanos y otros contaminantes dentro de un único sistema integrado. La secuencia y el espaciamiento de los equipos, el enrutamiento de la ductería entre componentes y la caída de presión global del sistema determinan tanto el costo de capital como el desempeño operativo a largo plazo. Cada tecnología del tren se diseña considerando las interacciones aguas arriba y aguas abajo, incluidos los cambios de temperatura del gas, el arrastre de reactivo y los efectos de la carga de partículas sobre los colectores aguas abajo.
Alcance de suministro
- Diseño de proceso para maximizar la reducción de emisiones y la eficiencia térmica del sistema
- Para obra nueva o modernización de sistemas existentes
- Cálculos de referencia de transferencia de calor y caída de presión del sistema de fuego directo existente
- Revisión y recomendaciones sobre el dimensionamiento del ventilador de tiro inducido (ID)
- Revisión con recomendaciones del sistema de manejo de cenizas existente (para mayores volúmenes de cenizas volantes)
- Gestión del perfil de temperatura del gas mediante control de derivación (by-pass) del equipo de recuperación de calor
- Sistema de automatización integrado para el tren, con capacitación de operadores
- Diseño de estructura de acero según los requisitos locales (viento, sismo, nieve, condiciones del suelo, etc.)
- Análisis de expansión térmica y de esfuerzos entre equipos nuevos y existentes: minimizar cargas y esfuerzos
Los sistemas de reducción catalítica selectiva (SCR) y de reducción selectiva no catalítica (SNCR) reducen las emisiones de óxidos de nitrógeno (NOx) inyectando un reactivo en la corriente de gases de combustión. En un sistema SCR, se inyecta amoníaco o urea aguas arriba de un lecho de catalizador, donde el NOx reacciona con el reactivo para formar nitrógeno y agua a temperaturas que normalmente oscilan entre 600 y 750 grados Fahrenheit. El SNCR opera sin catalizador, inyectando el reactivo directamente en el hogar a temperaturas más altas (1.600 a 1.900 °F), donde existe la ventana de reacción térmica. La selección del sistema depende de los objetivos de reducción de NOx, los componentes de las cenizas, las ventanas de temperatura disponibles y las restricciones de espacio.
Alcance de suministro
- Dimensionamiento del reactor SCR y selección del catalizador
- Disposición de la rejilla de inyección de SNCR y ubicación de las toberas
- Almacenamiento y manejo del reactivo de amoníaco o urea
- Diseño de la rejilla de inyección de amoníaco (AIG)
- Integración con el DCS y control del flujo de reactivo
- Mapeo de temperatura y optimización de la zona de inyección
- Gestión de la vida útil del catalizador y planificación de su reemplazo
- Sistema vaporizador de amoníaco (eléctrico o por calor residual)
- Descomponedor térmico de urea a amoníaco disponible
- Limpieza en línea de SCR para gases de combustión cargados de cenizas
Los lavadores de gases por vía húmeda remueven gases ácidos y material particulado mediante el contacto directo entre los gases de combustión y un reactivo líquido, generalmente una solución alcalina a base de agua. En un lavador de gases de torre empacada, el gas fluye hacia arriba a través de un medio de empaque estructurado o aleatorio, mientras que el reactivo fluye hacia abajo, proporcionando una gran superficie para la transferencia de masa. Los lavadores de gases venturi aceleran el gas a través de una sección de garganta convergente donde el líquido se atomiza, capturando las partículas finas por impactación inercial. Ambas configuraciones producen un gas de escape saturado y una corriente de residuos líquidos que debe gestionarse como parte del diseño global del sistema.
Alcance de suministro
- Diseño de lavadores de gases de torre empacada y venturi, con chimenea y plataforma de pruebas integradas
- Sistemas de preparación y alimentación de reactivo
- Sistema de eliminación de niebla
- Sistema de bomba y tubería de recirculación
- Integración del manejo y tratamiento de aguas residuales
- Selección de materiales resistentes a la corrosión
- Modelado del desempeño de remoción de material particulado y gases ácidos
- Sistema de separación de cenizas/agua
- Diseño de estructura de acero según los requisitos locales (viento, sismo, nieve, condiciones del suelo, etc.)
La inyección de sorbente seco (DSI) inyecta neumáticamente reactivos en polvo, como trona, bicarbonato de sodio o cal hidratada, en la ductería de gases de combustión, donde reaccionan con los gases ácidos y los neutralizan, incluidos el dióxido de azufre (SO2), el trióxido de azufre (SO3) y el cloruro de hidrógeno (HCl). El sorbente reaccionado y los contaminantes capturados se remueven junto con las cenizas volantes en el colector de partículas aguas abajo, lo que hace que el DSI sea muy adecuado para plantas de biomasa y de valorización energética de residuos que queman combustibles con alto contenido de azufre o cloro. El DSI opera en una amplia ventana de temperatura: los sorbentes a base de sodio (trona, bicarbonato de sodio) se activan térmicamente y son efectivos aproximadamente entre 300 y 600 °F (150 a 315 °C), mientras que la cal hidratada a base de calcio se extiende desde las temperaturas de la ductería hasta la inyección de sorbente en el hogar por encima de 1.500 °F (815 °C). El desempeño de remoción depende de la selección del sorbente, la temperatura de inyección y la relación molar sorbente-gas ácido, lo que permite a los operadores cumplir con límites de emisiones estrictos sin la huella de capital de un lavador de gases por vía húmeda o de secado por aspersión.
Alcance de suministro
- Determinación de referencia de los componentes y las concentraciones de gases ácidos
- Tiempo de retención del sorbente según la disposición del sistema
- Selección del sorbente (a base de Na o de Ca) y métodos de entrega disponibles
- Sistemas de recepción y almacenamiento a granel del sorbente (con molienda si es necesario)
- Sistema de recolección de polvo del silo
- Sistema de dosificación/medición de precisión
- Sistema de transporte neumático con enfriamiento/deshumidificación en la descarga
- Lanzas/toberas de inyección de sorbente, integradas a la ductería existente
La inyección de carbón activado (ACI) inyecta neumáticamente carbón activado en polvo en la corriente de gases de combustión, antes de un dispositivo de control de partículas (filtro de tela o ESP), donde adsorbe mercurio, dioxinas y furanos. Los contaminantes ligados al carbón se capturan con las cenizas volantes en el colector aguas abajo, lo que hace que la ACI sea muy adecuada para plantas de biomasa y de valorización energética de residuos que queman combustibles con alto contenido de mercurio, cloro y compuestos orgánicos traza. La ACI es un proceso de cola, ya que la adsorción de mercurio es exotérmica y la eficiencia de captura mejora a medida que los gases de combustión se enfrían, por lo que la inyección se ubica donde las temperaturas de la ductería caen por debajo de aproximadamente 300 a 350 °F (150 a 175 °C). El desempeño de captura depende de la selección del sorbente y de la tasa de dosificación; los carbones halogenados (bromados) mejoran la remoción de mercurio y ayudan a los operadores a cumplir con límites de emisiones estrictos sin grandes modificaciones a la isla de caldera.
Alcance de suministro
- Determinación de referencia de los componentes a tratar (Hg, dioxinas, furanos)
- Tiempo de retención del carbón activado según la disposición del sistema
- Selección/especificación del carbón activado (p. ej., halogenado) y métodos de entrega disponibles
- Sistemas de recepción y almacenamiento a granel del carbón activado (con molienda si es necesario)
- Modelado de la reducción de mercurio, dioxinas, furanos, plomo, arsénico y cadmio: estequiometría y requisitos de diseño mecánico
- Sistema de recolección de polvo del silo
- Sistema de dosificación/medición de precisión
- Sistema de transporte neumático
- Lanzas/toberas de inyección de carbón activado, integradas a la ductería existente
Los filtros de mangas capturan el material particulado haciendo pasar los gases de combustión a través de un conjunto de mangas de tela filtrante. A medida que el gas cargado de polvo entra al filtro de mangas, las partículas se acumulan en la superficie de la manga mientras el gas limpio la atraviesa. La torta de polvo acumulada se retira periódicamente mediante ráfagas de aire comprimido de pulse-jet o de flujo de aire inverso, dejando caer el material recolectado en una tolva para su disposición. La tela de la manga, la relación aire-tela y la frecuencia de limpieza se seleccionan según la temperatura del gas, la distribución de tamaño de partícula y el límite de emisión de partículas requerido. Los filtros de mangas de pulse-jet son la configuración más utilizada para el control de partículas industrial.
Alcance de suministro
- Filtro de mangas de pulse-jet y de aire inverso con baja relación aire-tela
- Selección del material de la tela y de la jaula para temperatura, química y resistencia a la abrasión
- Análisis de la relación de aspecto del filtro de mangas, la longitud de la manga, la velocidad y la caída de presión
- Diseño de la carcasa considerando las presiones estáticas positivas y negativas máximas y su tasa de cambio
- Geometría de la tolva y sistemas de transporte de cenizas volantes
- Determinación de la filosofía de limpieza de mangas (en línea o fuera de línea, pulse-jet o flujo de aire inverso)
- Diseño de estructura de acero según los requisitos locales (viento, sismo, nieve, condiciones del suelo, etc.)
- Diseños modulares o panelizados
Un tren de control multicontaminante combina varias tecnologías de control de contaminación del aire en serie para atender el material particulado, NOx, CO, SOx, H2SO4, HCl, metales pesados, dioxinas/furanos y otros contaminantes dentro de un único sistema integrado. La secuencia y el espaciamiento de los equipos, el enrutamiento de la ductería entre componentes y la caída de presión global del sistema determinan tanto el costo de capital como el desempeño operativo a largo plazo. Cada tecnología del tren se diseña considerando las interacciones aguas arriba y aguas abajo, incluidos los cambios de temperatura del gas, el arrastre de reactivo y los efectos de la carga de partículas sobre los colectores aguas abajo.
Alcance de suministro
- Diseño de proceso para maximizar la reducción de emisiones y la eficiencia térmica del sistema
- Para obra nueva o modernización de sistemas existentes
- Cálculos de referencia de transferencia de calor y caída de presión del sistema de fuego directo existente
- Revisión y recomendaciones sobre el dimensionamiento del ventilador de tiro inducido (ID)
- Revisión con recomendaciones del sistema de manejo de cenizas existente (para mayores volúmenes de cenizas volantes)
- Gestión del perfil de temperatura del gas mediante control de derivación (by-pass) del equipo de recuperación de calor
- Sistema de automatización integrado para el tren, con capacitación de operadores
- Diseño de estructura de acero según los requisitos locales (viento, sismo, nieve, condiciones del suelo, etc.)
- Análisis de expansión térmica y de esfuerzos entre equipos nuevos y existentes: minimizar cargas y esfuerzos
EJEMPLOS DE PROYECTOS
Ingeniería de control de emisiones
ejemplos de proyectos
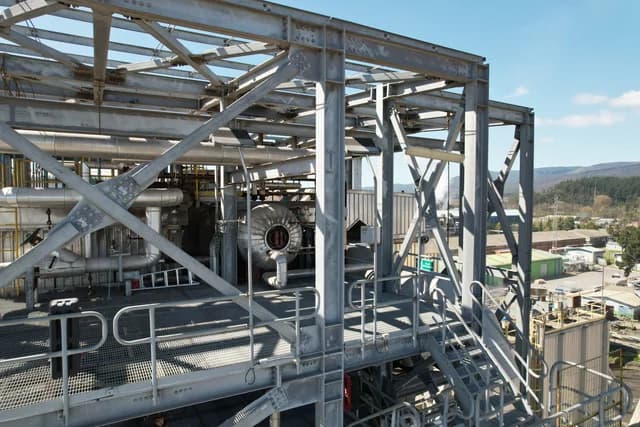
Calderas de Potencia
Caldera BFB para biomasa de alta humedad - América del Sur
Diseño completo de caldera BFB para una planta de biomasa en América del Sur, con manejo de combustibles de alta humedad e ingeniería de combustión y transferencia de calor a medida.
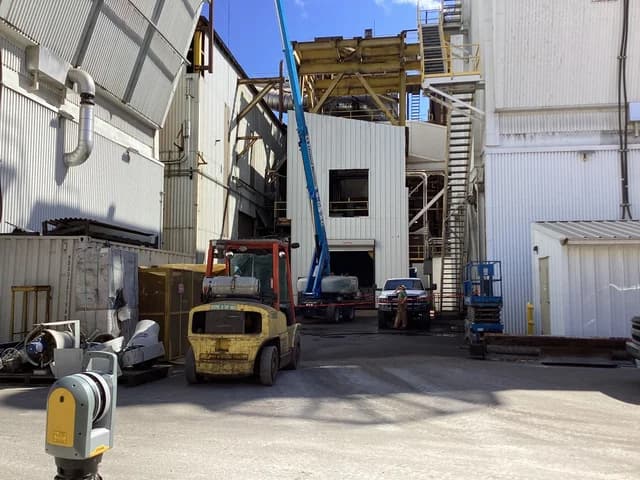
Control de emisiones
Ingeniería de SNCR para tres calderas de biomasa
Ingeniería de SNCR y ajustes en campo para tres calderas de biomasa, con suministro de equipos, control de NOx y menor consumo de agua de dilución.
LA DIFERENCIA DE CPE
Ingenieros que entienden
la combustión y la transferencia de calor aguas arriba
CPE ha diseñado sistemas de control de contaminación del aire desde la fundación de la firma, junto con calderas y sistemas de combustión. Eso significa que los equipos de APC se dimensionan a partir del modelado real de combustión y el análisis del combustible, no solo de una hoja de datos de gases de combustión.
Profundidad de diseño en las tecnologías de APC
Los ingenieros de CPE han desarrollado tecnologías para filtros de mangas, SCR, SNCR, DSI, ACI y sistemas de lavadores de gases por vía húmeda con base en la experiencia como OEM de calderas. Esa comprensión a nivel de diseño se refleja en cada proyecto, ya sea un sistema nuevo, una modernización o una evaluación de proveedores.
Entrega multidisciplinaria
Procesos, mecánica, estructura, electricidad y controles bajo un mismo techo. Sin brechas de coordinación entre firmas entre el diseñador de la tecnología de control de emisiones y el ingeniero de cimentaciones.
Del escaneo al diseño en modernizaciones
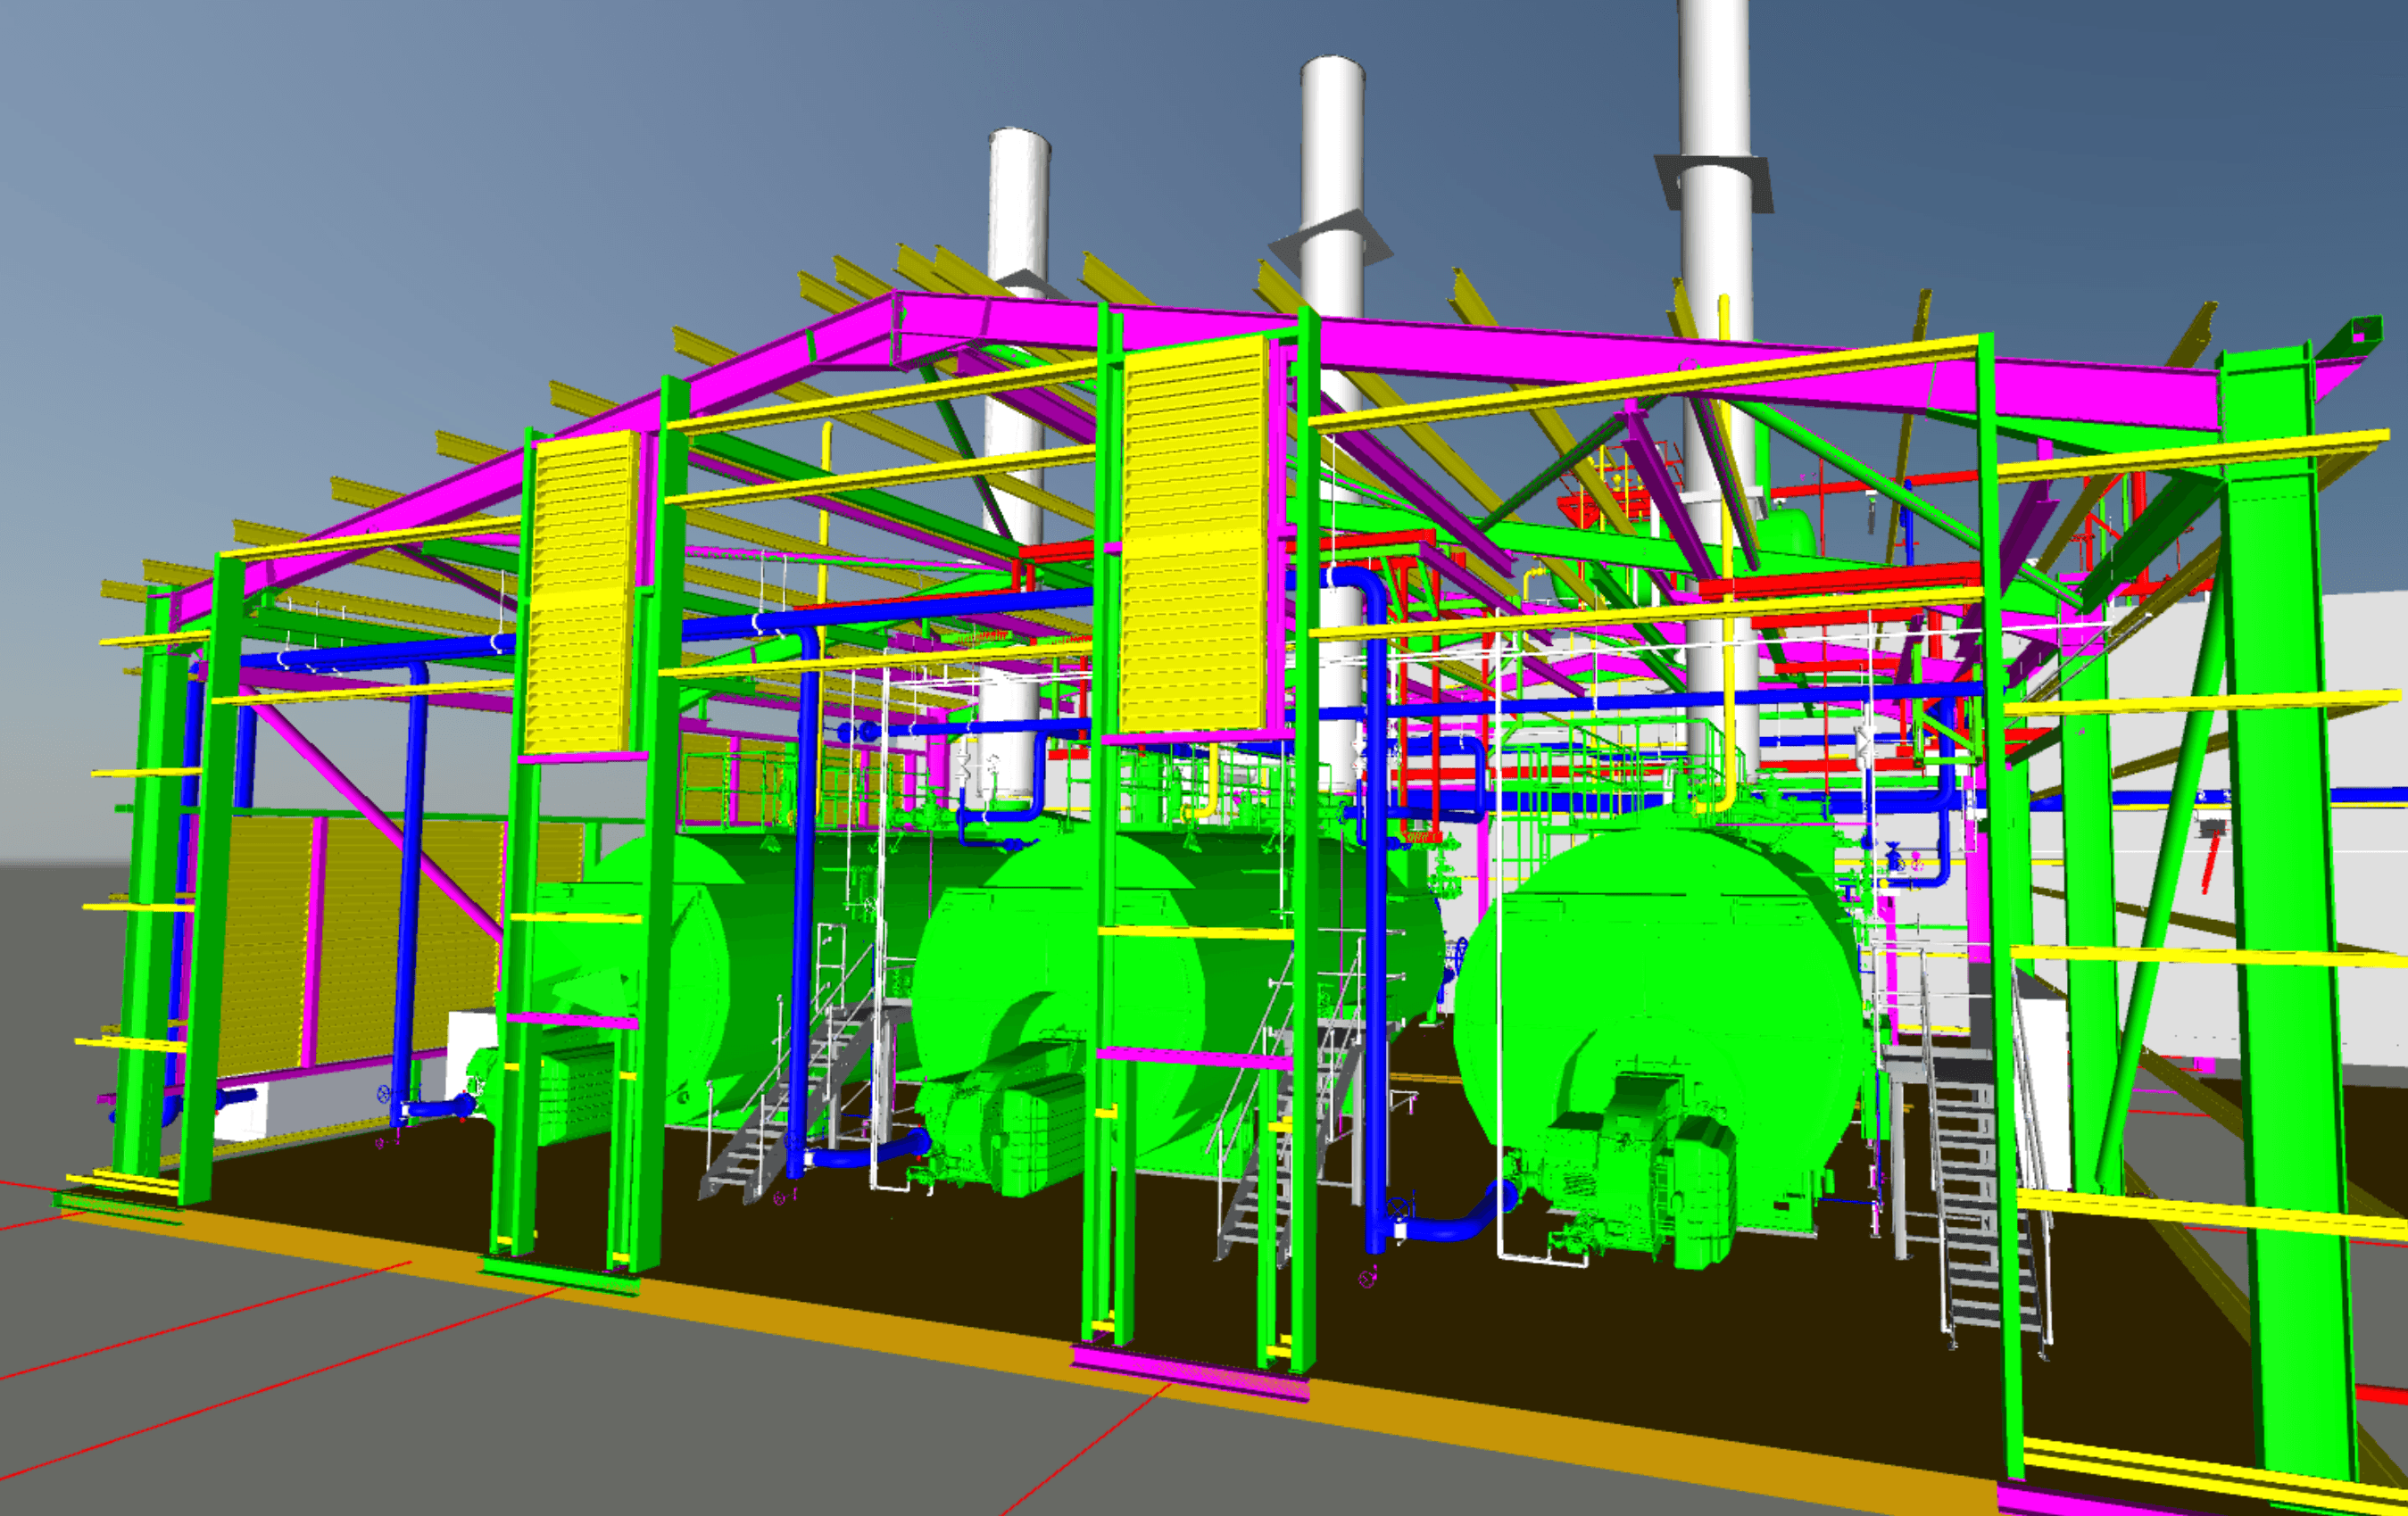
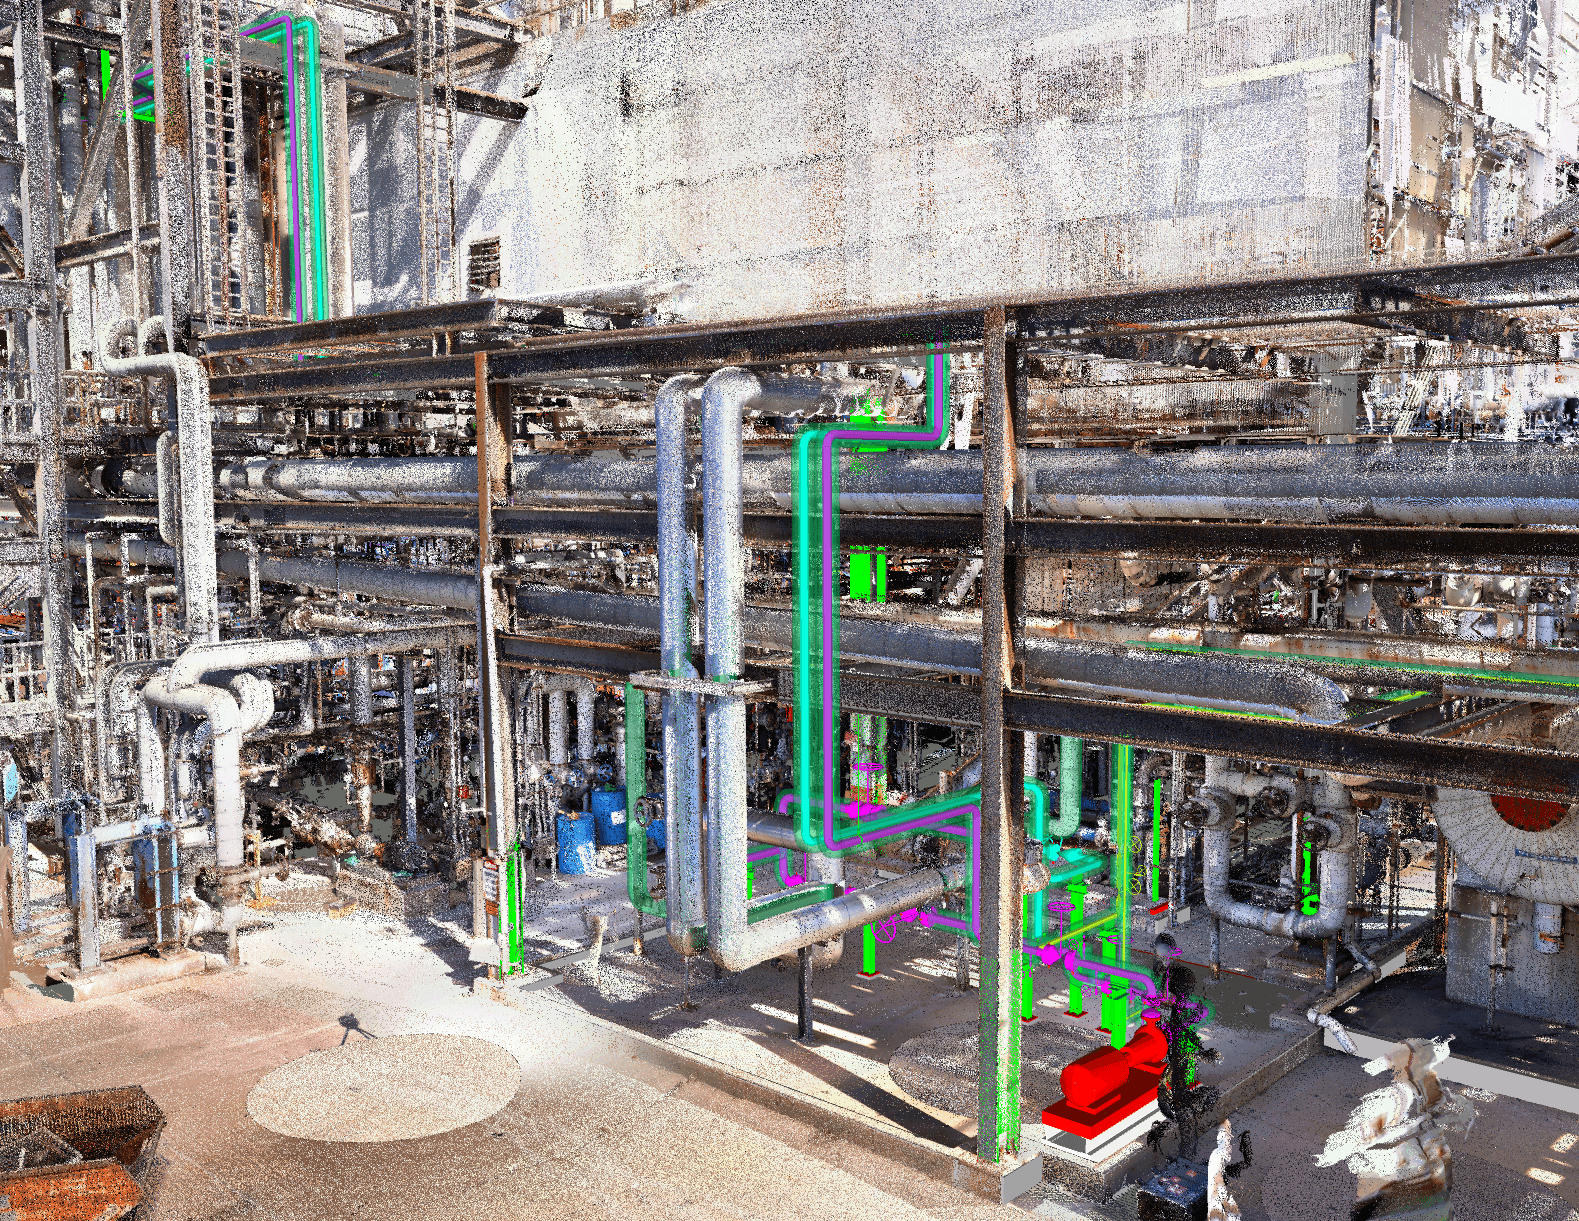
El escaneo láser interno captura las condiciones existentes de la planta para que los nuevos equipos de APC puedan diseñarse para caber en espacios reducidos alrededor de operaciones activas.
De la fabricación a la puesta en marcha
Desde las especificaciones de equipos y la inspección en taller hasta la observación de la instalación y las pruebas de emisiones, CPE se mantiene involucrada más allá del juego de planos.
¿Tiene una consulta sobre una aplicación
de control de emisiones?
Cuéntenos sobre su desafío de cumplimiento o su proyecto de APC y le indicaremos cómo puede ayudarle CPE.
NUESTROS SERVICIOS
Profundidad de Ingeniería en Todo el Ciclo de Vida del Proyecto
Desde la evaluación inicial hasta entregables listos para construcción: calderas, sistemas de combustión, vapor y condensado, control de emisiones e infraestructura energética.